Restez informé des derniers développements de Zhuoyan, y compris les actualités de l'entreprise, les avancées technologiques, les perspectives du secteur et les informations sur nos collaborations en R&D et nos réalisations reconnues.
Les équipements de désulfuration fonctionnent dans des conditions chimiques et thermiques exigeantes, en particulier lorsqu'ils sont exposés à des milieux réactionnels corrosifs et à des flux de processus à haute température. La sélection d'un revêtement anticorrosion approprié nécessite de prendre en compte la composition chimique, la température de fonctionnement, le matériau du substrat, la structure de l'équipement et l'épaisseur de revêtement requise.
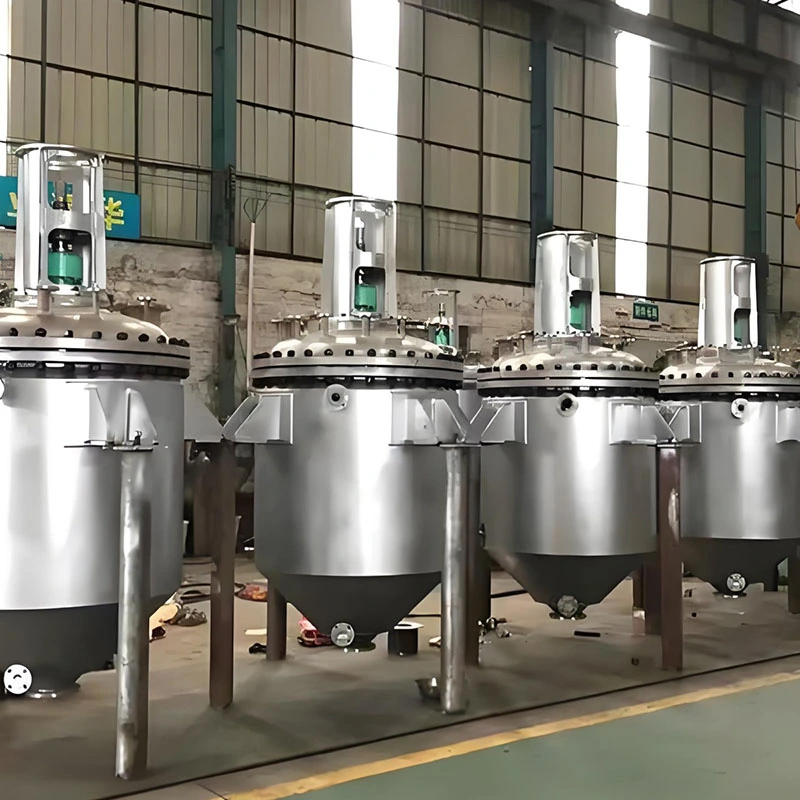
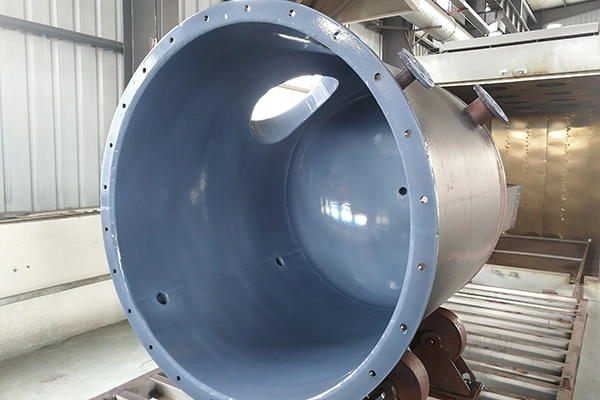
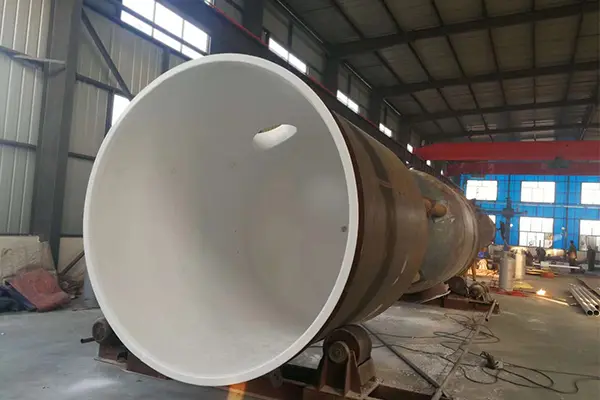
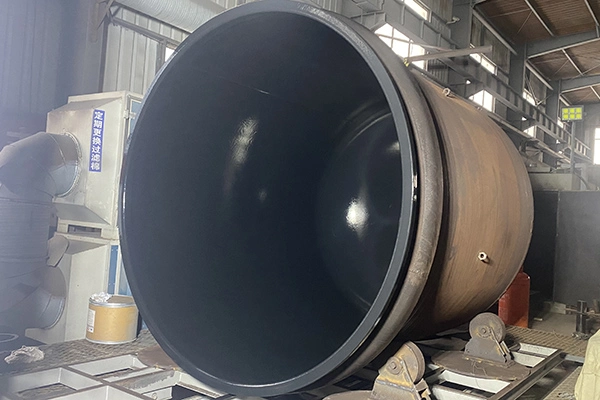
Les options de revêtement courantes pour les applications anticorrosion industrielles incluent le PFA, le FEP, l'ETFE (F40) et le HALAR (F30). Le matériau et la méthode d'application appropriés dépendent de la configuration spécifique de l'équipement et des conditions de service. Pour les condenseurs de désulfuration humide, une attention particulière est requise au niveau des surfaces d'étanchéité des brides, des plaques tubulaires, des grilles internes et des réservoirs d'acide en forme de U inférieurs, où l'uniformité du revêtement, la géométrie complexe et l'exposition thermique peuvent affecter les performances à long terme.
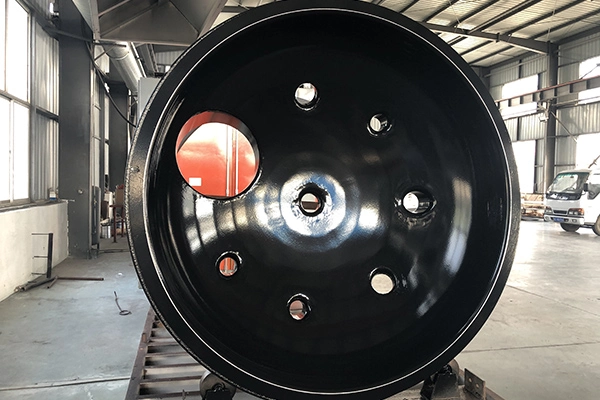
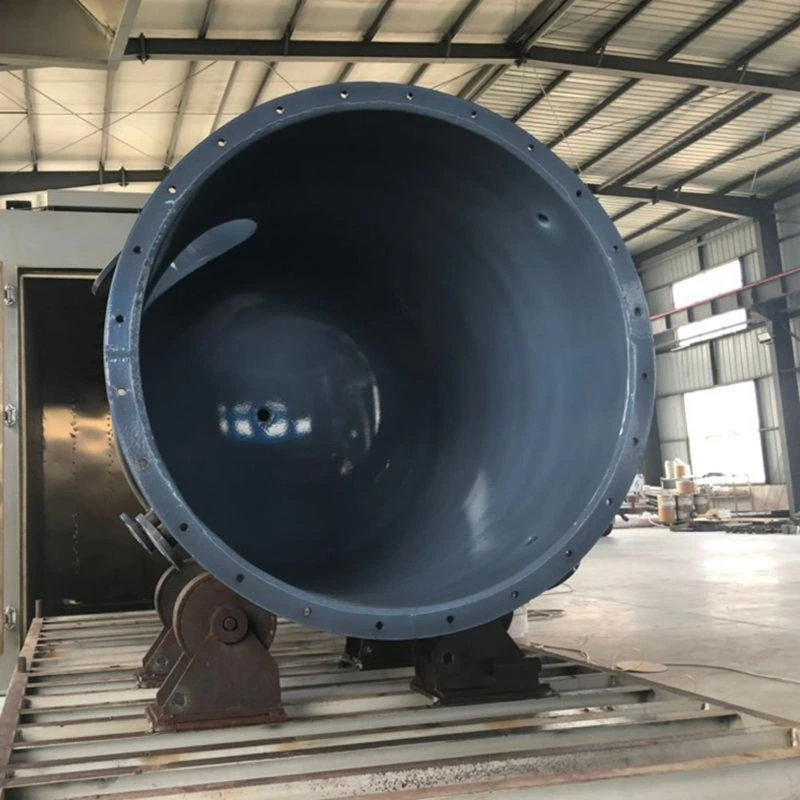
Les dimensions maximales spécifiées des pièces à usiner pour la pulvérisation vont jusqu'à Ø3,8 m × 3,8 m × 8,2 m. L'adéquation de ces dimensions doit être confirmée par rapport à la géométrie réelle de la pièce et aux exigences du processus de revêtement sélectionné.
Avant de sélectionner un revêtement anticorrosion pour un équipement de désulfuration, l'environnement d'exploitation doit être clairement défini. Les informations suivantes sont particulièrement importantes :
Ces conditions constituent la base de l'évaluation de la compatibilité chimique, de la sélection du revêtement, des exigences d'application et des critères d'inspection. Un matériau de revêtement ne doit pas être sélectionné uniquement en fonction de sa résistance générale à la corrosion ; son adéquation doit être confirmée pour la composition chimique réelle et l'environnement d'exploitation.
Plusieurs matériaux de revêtement en polymères fluorés sont utilisés dans les applications industrielles de protection contre la corrosion. Chacun a des caractéristiques matérielles spécifiques et l’option appropriée doit être déterminée en fonction du milieu de traitement, de la température, du substrat et de la configuration de l’équipement.
| Matériau de revêtement | Considérations relatives à l'application |
|---|---|
| PFA | Considéré pour les applications nécessitant une résistance chimique et une surface interne recouverte de fluoropolymère, sous réserve des conditions de service spécifiées. |
| FEP | Utilisé pour certaines applications de protection contre la corrosion où les propriétés des matériaux et les limites de fonctionnement répondent aux exigences du processus. |
| ETFE (F40) | Utilisé pour des applications de revêtement spécifiées, y compris des composants sélectionnés du condenseur, en fonction de la température et des conditions chimiques requises. |
| HALAR (F30) | Utilisé pour certaines applications industrielles de revêtement anticorrosion. Son adéquation doit être confirmée pour le milieu chimique et l'environnement d'exploitation particuliers. |
La résistance à la corrosion et les performances en température de ces matériaux ne sont pas identiques. La composition chimique, la concentration, la durée d'exposition, la construction du revêtement et les conditions rencontrées par les composants individuels de l'équipement doivent tous être examinés avant que le système de revêtement ne soit finalisé.
L'épaisseur spécifiée du revêtement anticorrosion peut varier de 0,3 mm à 1,5 mm, en fonction des exigences du client et du système de revêtement choisi. L'épaisseur requise doit être définie avant la production et vérifiée à l'aide d'une méthode d'inspection adaptée au revêtement et à la conception de l'équipement.
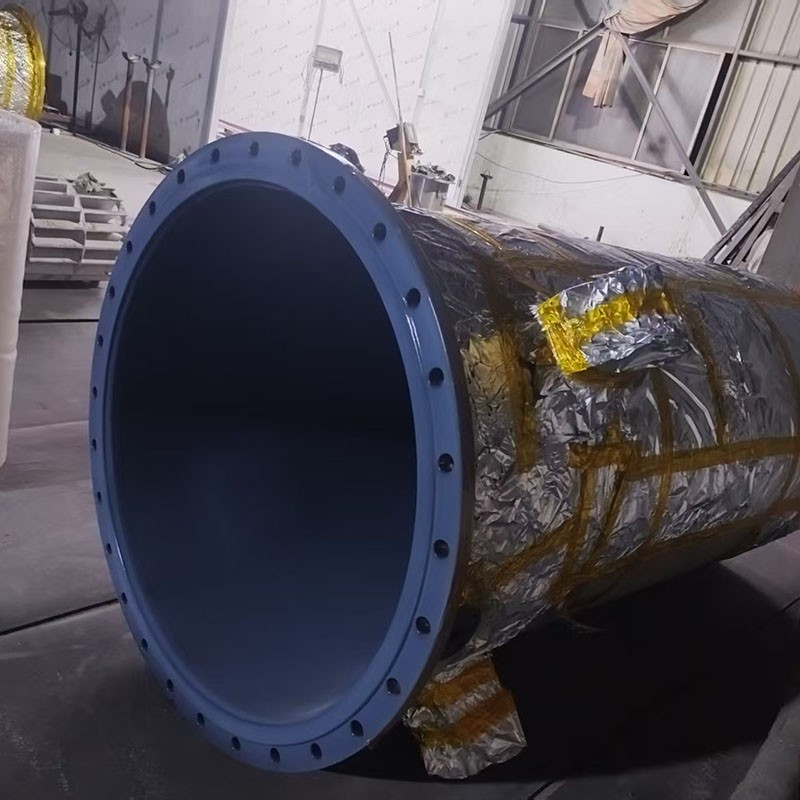
L'uniformité est particulièrement importante autour des ouvertures, des surfaces d'étanchéité des brides et d'autres zones géométriquement complexes. Une accumulation excessive de revêtement ou une application inégale peuvent interférer avec les dimensions prévues des composants et les dispositions d’étanchéité. Le revêtement fini doit répondre aux critères d’épaisseur et d’acceptation convenus.
Les matériaux de substrat considérés pour les applications industrielles anticorrosion comprennent :
La préparation de la surface et la procédure d'application appropriées dépendent du matériau du support. Tous les procédés de revêtement ne conviennent pas à chaque substrat, c'est pourquoi les exigences en matière de compatibilité, de préparation de surface et d'adhérence doivent être évaluées pour la combinaison spécifique de revêtement et de matériau de base.
Un processus de pulvérisation contrôlé est essentiel pour obtenir les conditions de revêtement spécifiées. La procédure exacte dépend du matériau sélectionné, du substrat, de la géométrie de l'équipement et des exigences de fabrication.
Les paramètres du processus doivent être contrôlés en fonction du matériau et du substrat sélectionnés. Une attention particulière doit être accordée à l'uniformité du revêtement et à la prévention des coulures de revêtement autour des trous, des faces de bride et d'autres zones critiques.
Les couleurs de revêtement répertoriées comprennent :
La disponibilité des couleurs doit être confirmée pour le matériau de revêtement sélectionné et les exigences de l'application.
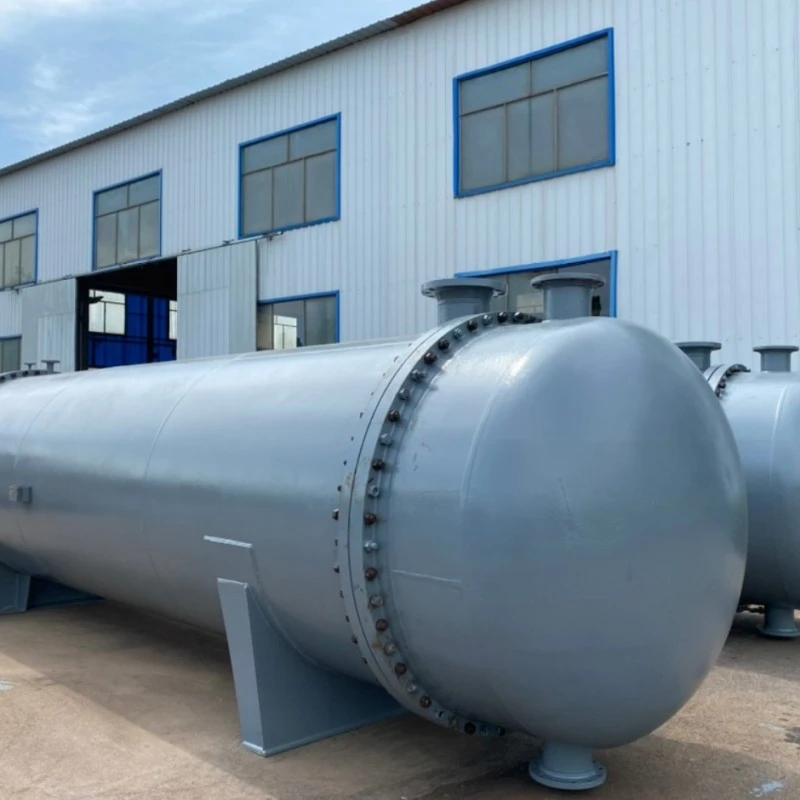
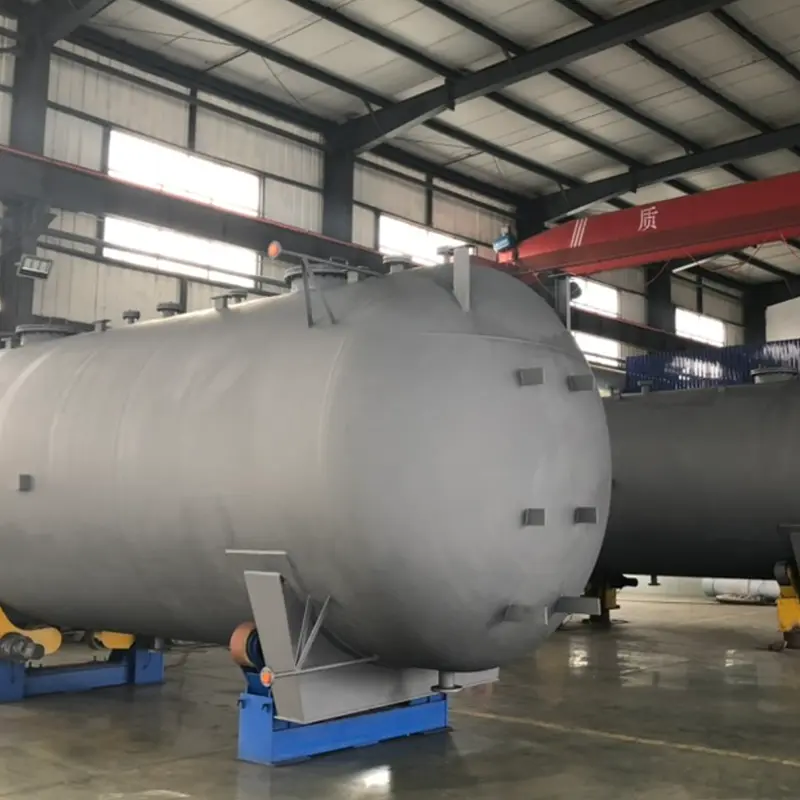
Les condenseurs de désulfuration humide peuvent être configurés verticalement ou horizontalement. Leurs structures internes et leurs conditions de fonctionnement diffèrent, c'est pourquoi le choix du matériau de revêtement, les exigences d'épaisseur et les détails de construction doivent être évalués pour chaque composant plutôt que appliqués uniformément sur l'ensemble du condenseur.
Un condenseur vertical de désulfuration humide est décrit comme comportant quatre sections principales : le couvercle supérieur, la plaque tubulaire supérieure, la plaque tubulaire inférieure et le réservoir d'acide inférieur en forme de U. Chaque section a des exigences différentes en matière de température de contact et de revêtement.
| Composant | Revêtement spécifié | Épaisseur du revêtement | Température de contact déclarée | Considérations clés |
|---|---|---|---|---|
| Capot supérieur | Pulvérisation ETFE (F40) ou HALAR (F30) | 1 mm | Ne dépassant pas 120°C | Gardez la surface d'étanchéité de la bride exempte de coulures de revêtement et maintenez une épaisseur de revêtement uniforme. |
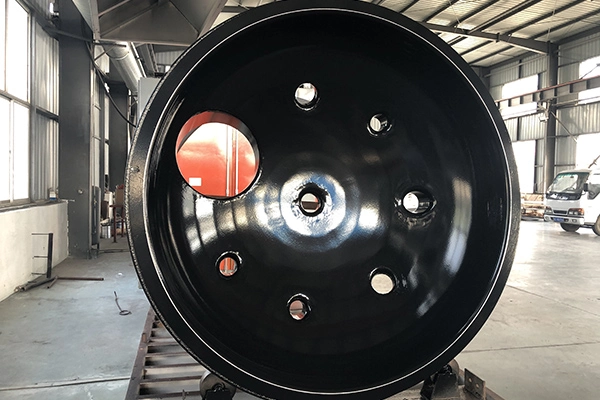
| Plaque tubulaire supérieure | Pulvérisation ETFE (F40) ou HALAR (F30) | 1 mm | Ne dépassant pas 150°C | Empêchez le revêtement de couler autour des trous et maintenez une couverture uniforme sur toute la plaque. |
| Plaque tubulaire inférieure | Pulvérisation de PFA | 1 mm | Environ 260°C | Faites particulièrement attention aux trous, en évitant les coulures de revêtement et les épaisseurs inégales. |
| Réservoir d'acide inférieur en forme de U | Revêtement PTFE ou pulvérisation PFA | À confirmer pour le processus sélectionné | Température de service maximale indiquée jusqu'à 290°C | Une géométrie complexe et des conditions thermiques exigeantes nécessitent une revue spécifique de construction et de protection. |
La pulvérisation ETFE (F40) ou HALAR (F30) est spécifiée pour le capot supérieur, avec une épaisseur de revêtement de 1 mm et une température de contact déclarée ne dépassant pas 120°C. La surface d'étanchéité de la bride nécessite une attention particulière car des coulures de revêtement ou une accumulation excessive peuvent affecter l'interface d'étanchéité. Le revêtement doit être uniforme sur toute la surface spécifiée.
La plaque tubulaire supérieure est spécifiée pour la pulvérisation ETFE (F40) ou HALAR (F30), avec une épaisseur de 1 mm et une température de contact déclarée ne dépassant pas 150°C. Les trous nécessitent un contrôle minutieux de l'application pour éviter les coulures de revêtement et maintenir la géométrie prévue.
La pulvérisation de PFA est spécifiée pour la plaque tubulaire inférieure, avec une épaisseur de 1 mm et une température de contact déclarée d'environ 260°C. Étant donné que la plaque contient plusieurs trous et transitions, l’uniformité du revêtement et le contrôle de l’accumulation de matériau sont des considérations d’inspection importantes.
Deux options de construction sont identifiées pour le réservoir d'acide inférieur en forme de U : revêtement en PTFE et pulvérisation de PFA. La géométrie du réservoir peut rendre l'un ou l'autre processus difficile, tandis que la température de service maximale indiquée peut atteindre 290°C.
Les informations de conception fournies spécifient une couche de brique résistante aux acides de 300 à 500 mm sur la surface revêtue pour aider à limiter l'exposition thermique directe et les impacts. Compte tenu des conditions de température exigeantes, le matériau de revêtement, la couche protectrice, les détails de l'interface et la construction complète doivent être vérifiés par rapport aux exigences réelles du processus avant que la conception ne soit finalisée.
Un condenseur de désulfuration humide horizontal est décrit comme comportant cinq sections principales : le couvercle supérieur, la plaque de grille de désembuage, la section de tube à trois sections, la plaque de grille d'emballage et le réservoir d'acide inférieur en forme de U.
| Composant | Revêtement spécifié | Épaisseur du revêtement | Température de contact déclarée | Considérations clés |
|---|---|---|---|---|
| Capot supérieur | Pulvérisation de PFA | 1 mm | Environ 180°C | Confirmer l’uniformité du revêtement et l’état des surfaces de connexion concernées. |
| Plaque grillagée de désembuage | Pulvérisation de PFA | 1 mm | Environ 180°C | Vérifiez la couverture de la structure de la grille et de ses géométries complexes. |
| Section de tube en trois sections | Pulvérisation de PFA | 1 mm | Environ 200-250°C | Vérifier l'adéquation du revêtement à la température indiquée et au milieu de traitement réel. |
| Plaque de grille d'emballage | A confirmer | A confirmer | A confirmer | Déterminez les exigences de revêtement et de fonctionnement à partir des conditions de service spécifiques du composant. |
| Réservoir d'acide inférieur en forme de U | Revêtement PTFE ou pulvérisation PFA | À confirmer pour le processus sélectionné | Température de service maximale indiquée jusqu'à 280°C | Passez en revue la méthode de construction, la géométrie complexe et la protection thermique requise. |
La pulvérisation PFA est spécifiée pour le capot supérieur et la plaque de grille de désembuage, avec une épaisseur de revêtement de 1 mm et une température de contact indiquée d'environ 180°C. La plaque grillagée antibuée contient une géométrie de surface plus complexe qu'une plaque plate, ce qui rend une couverture et une inspection cohérentes particulièrement importantes.
La section de tube à trois sections est spécifiée pour la pulvérisation de PFA avec une épaisseur de 1 mm, avec une plage de température de contact indiquée d'environ 200 à 250°C. Les spécifications du revêtement doivent être évaluées par rapport au milieu de traitement et au cycle de fonctionnement réels, y compris les variations de température pendant le fonctionnement.
La plaque de grille d'emballage est identifiée comme l'une des cinq sections principales du condenseur horizontal, mais le matériau de revêtement, l'épaisseur et la température de contact spécifiques ne sont pas fournis dans les informations fournies. Ces paramètres doivent être confirmés en fonction des conditions réelles de fonctionnement du composant et des exigences de protection contre la corrosion.
Le revêtement en PTFE et la pulvérisation de PFA sont tous deux identifiés comme méthodes de construction potentielles pour le réservoir d'acide inférieur en forme de U. La forme complexe du composant peut rendre difficile l'application du revêtement ou l'installation du revêtement, et la température maximale de service indiquée peut atteindre 280°C.
Les informations de conception fournies spécifient une couche de brique résistante aux acides de 300 à 500 mm sur la surface revêtue pour aider à réduire l'exposition thermique directe et les impacts. L'adéquation de ce dispositif de protection doit être évaluée dans le cadre de la conception complète de l'équipement, y compris le profil de température réel et les exigences du système de revêtement ou de revêtement.
Les valeurs de température indiquées pour les sections individuelles du condenseur sont des données de conception spécifiques à l'application. Elles ne doivent pas être interprétées comme des limites de fonctionnement universelles pour les équipements revêtus de PFA, FEP, ETFE, HALAR ou PTFE.
L’adéquation réelle d’un revêtement ou d’une doublure dépend de plusieurs facteurs :
Avant de sélectionner un matériau de revêtement ou d'approuver la conception d'un condenseur, les températures indiquées et les détails de construction doivent être vérifiés par rapport aux conditions réelles du processus. Lorsqu'un composant fonctionne à proximité de la limite spécifiée d'un matériau, l'assemblage complet et toutes les mesures de protection supplémentaires nécessitent une attention particulière.
La pulvérisation anticorrosion pour les équipements de désulfuration nécessite une prise en compte coordonnée du matériau de revêtement, du substrat, de l'épaisseur, de la géométrie de l'équipement, de la température de fonctionnement et de la compatibilité chimique. PFA, FEP, ETFE (F40) et HALAR (F30) proposent différentes options de matériaux pour des applications industrielles sélectionnées, mais le choix final doit être basé sur les conditions de service réelles.
Les condenseurs de désulfuration humide nécessitent une évaluation composant par composant, car les couvercles supérieurs, les plaques tubulaires, les structures de grille et les réservoirs d'acide inférieurs en forme de U peuvent subir des températures différentes et présenter différents défis de revêtement. Une attention particulière doit être accordée aux surfaces d'étanchéité des brides, aux trous, aux géométries complexes et aux composants exposés à des conditions thermiques exigeantes.
Des données d'exploitation claires, un processus de revêtement approprié, des critères d'inspection définis et une vérification de l'ensemble de la construction constituent la base d'une solution anticorrosion appropriée. Les spécifications finales du revêtement et les dispositions de protection doivent être confirmées par rapport à la conception de l'équipement et aux exigences réelles du processus avant la fabrication et l'exploitation.